湖北蓝欧钢结构工程有限公司钢构件生产工艺流程及质量管控要点
📅 2026-10-23
🔖 湖北蓝欧钢结构工程有限公司:钢结构加工,钢结构工程,钢结构厂房,钢构件,钢结构安装
焊接变形和尺寸偏差是钢构件加工中最常见的质量投诉来源。不少项目反馈,构件运到现场后出现螺栓孔错位、拼装间隙过大,返工率一度超过8%。深挖原因,问题往往不在单一环节,而是从下料精度到焊接顺序控制整条链路缺乏系统管控。
下料与切割:精度从这里开始分叉
数控火焰切割与等离子切割的选用,直接影响后续组立的累计误差。湖北蓝欧钢结构工程有限公司在钢结构加工环节要求:板厚≤20mm优先采用等离子切割,切口垂直度控制在1/10板厚以内;厚板则用多头火焰切割机,配合预热工艺减少热影响区硬化。
- 下料前进行排版优化,套料利用率提升至92%以上
- 切割后24小时内完成打磨与标识移植
- 关键构件预留2-3mm焊接收缩余量
组立与焊接:变形控制的真正战场
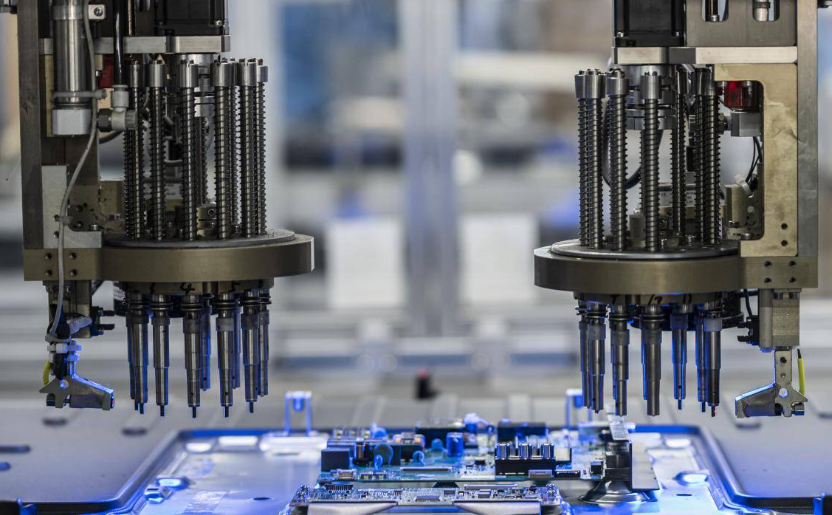
组立胎架的刚度不足,是H型钢翼缘板偏移的隐性推手。我们采用重型组立机配合液压夹具,定位焊长度不小于40mm、间距控制在300mm以内。焊接环节则严格执行对称施焊与分段退焊法——以一根12m长的焊接H型钢为例,四条主角焊缝采用两名焊工同时对称作业,层间温度保持在120-180℃之间,焊后24小时内进行超声波探伤。
对比外协加工模式,自有钢结构厂房内完成全流程生产的优势在于:工序衔接等待时间从平均4小时压缩至40分钟,且每道工序的质检数据可追溯至具体班组。
涂装与预拼装:出厂前的最后一道闸门
抛丸除锈等级达到Sa2.5级后,4小时内必须进入涂装工序,否则返锈风险陡增。湖北蓝欧钢结构工程有限公司在钢结构工程配套加工中,对高强螺栓连接面单独做抗滑移系数处理,出厂前按批进行摩擦面试验。对于大型钢结构安装项目,我们还提供工厂预拼装服务,单次预拼装长度可达36m,提前消除现场累积误差。
建议业主方在考察钢构件供应商时,重点核查三份记录:下料排版图、焊接工艺评定报告、涂装环境温湿度日志。这三项数据比任何宣传册都更能反映一家企业的真实管控水平。