钢结构工程选材对比:湖北蓝欧钢构件加工工艺与常见方案差异分析
在钢结构工程的实际推进中,选材与加工工艺的匹配度往往比单一材料价格更能决定项目全生命周期成本。湖北蓝欧钢结构工程有限公司在多年钢结构加工与钢结构安装实践中发现,不少业主在方案比选阶段容易忽略构件加工精度对现场装配效率的连锁影响。
一、选材逻辑:从母材性能到加工适配性
常见方案多按Q235B或Q355B进行牌号选型,但真正拉开差距的是钢材的碳当量与焊接裂纹敏感性。以Q355B为例,碳当量控制在0.42%以下时,冷裂纹倾向明显降低,对厚板焊接尤为关键。蓝欧在钢构件下料前会复核材质证明书中的CEV值,必要时追加复验,避免因批次波动导致焊接返修率上升。
另一处容易被低估的是截面尺寸公差。热轧H型钢的翼缘厚度偏差若超出GB/T 11263允许范围,直接影响高强螺栓连接板的贴合度。蓝欧的钢结构加工流程中,对进场型钢执行逐批抽检,翼缘斜度与腹板波浪度均纳入验收记录。
二、加工工艺差异:切割与焊接的实操分水岭
切割环节,等离子切割与火焰切割的热影响区宽度差异可达1.5~3mm。对于需要二次坡口加工的节点板,蓝欧优先采用数控精细等离子,切口垂直度控制在1°以内,减少后续打磨工时。焊接方面,埋弧焊用于主焊缝,CO₂气体保护焊覆盖全位置焊缝,焊前预热温度按板厚分档:t≥25mm时预热至80~120℃,层间温度不超过230℃。
- 下料精度:数控切割长度偏差≤±1.0mm
- 组立间隙:H型钢组立间隙控制在0.5mm以内
- 矫正后旁弯:≤L/1000且不大于5mm
这些细节在钢结构厂房项目中尤为关键——吊车梁与柱肩梁的连接精度一旦失配,现场扩孔量会成倍增加,拖慢钢结构安装进度。
三、数据对比:方案差异的量化呈现
以某单层门式刚架钢结构厂房(跨度24m,檐高8m)为参照,对比常规外协加工与蓝欧一体化加工方案:构件一次合格率前者约92%,后者稳定在97%以上;现场安装阶段的高强螺栓穿孔率由88%提升至96%;单位面积综合工期缩短约7~10天。差异主要来源于加工阶段的预拼装校验与构件编号系统化管理。
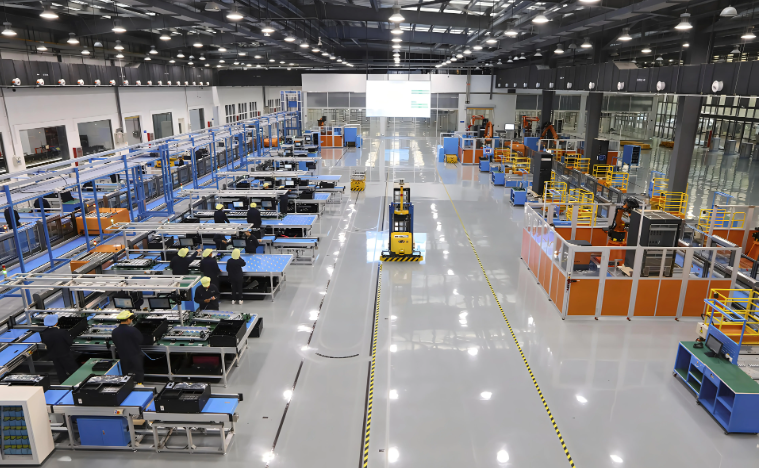
湖北蓝欧钢结构工程有限公司:钢结构加工,钢结构工程,钢结构厂房,钢构件,钢结构安装各环节的衔接密度,最终会反映在安装现场的动线与吊装效率上。选材对比不能只看单价,加工工艺的稳定性才是隐性成本的分水岭。